

ကာလအတွင်း အပူချိန်ကို ထိန်းချုပ်ခြင်းPOY (တစ်စိတ်တစ်ပိုင်းတိမ်းညွတ်သော ချည်မျှင်) ထုတ်လုပ်မှုလုပ်ငန်းစဉ်ချည်မျှင်၏ လိုချင်သော အရည်အသွေးနှင့် ဂုဏ်သတ္တိများကို သေချာစေရန် အရေးကြီးပါသည်။ သတ်မှတ်ထားသော အပူချိန်ထိန်းချုပ်မှုနည်းလမ်းများသည် အသုံးပြုသော ပစ္စည်းကိရိယာများနှင့် လုပ်ငန်းစဉ်များပေါ် မူတည်၍ ကွဲပြားနိုင်သော်လည်း အထွေထွေလမ်းညွှန်ချက်အချို့ကို ဤနေရာတွင် ဖော်ပြထားပါသည်။
ကုန်ကြမ်းကို ကြိုတင်အပူပေးပါ: ထုတ်ယူခြင်းလုပ်ငန်းစဉ်မစတင်မီ၊ ကုန်ကြမ်းပစ္စည်းများ၊ များသောအားဖြင့် polyester ချစ်ပ်များကို သတ်မှတ်ထားသောအပူချိန်အထိ အပူပေးသင့်သည်။ ၎င်းကို များသောအားဖြင့် hopper သို့မဟုတ် preheating chamber တွင် ပြုလုပ်လေ့ရှိသည်။ သင့်လျော်သော preheating အပူချိန်အတွက် ထုတ်လုပ်သူ၏ အကြံပြုချက်များကို လိုက်နာပါ။
ထုတ်ယူခြင်းလုပ်ငန်းစဉ်ထုတ်ယူခြင်းလုပ်ငန်းစဉ်တွင် အပူပေးထားသော polyester ချစ်ပ်များကို အရည်ပျော်စေပြီး spinnerets များမှတစ်ဆင့် filaments များဖွဲ့စည်းရန် ထုတ်ယူခြင်းပါဝင်သည်။ ထုတ်ယူခြင်းလုပ်ငန်းစဉ်အတွင်း အပူချိန်ကို ထိန်းချုပ်ရန်အတွက် အောက်ပါတို့ကို ထည့်သွင်းစဉ်းစားပါ။
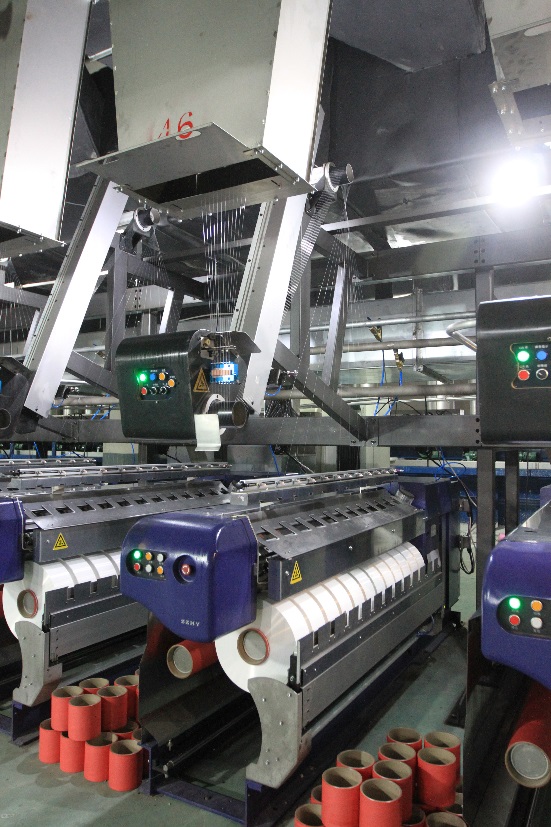
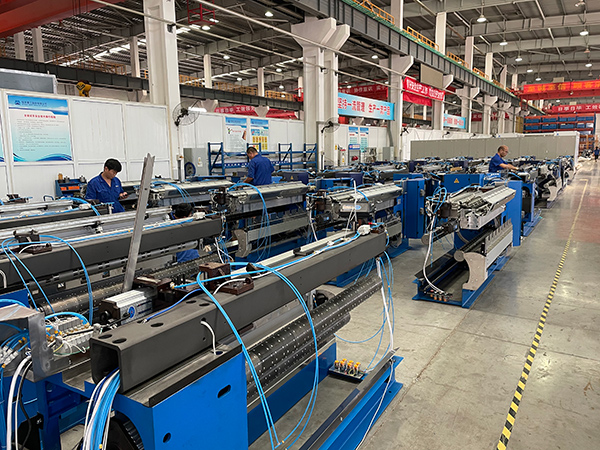
a.စည်ပိုင်းအပူချိန်:extruder barrel တွင် အပူပေးဇုန်များစွာပါဝင်ပြီး တစ်ခုချင်းစီတွင် ၎င်း၏ကိုယ်ပိုင်အပူချိန်ထိန်းချုပ်မှုရှိသည်။ လုပ်ဆောင်နေသော polyester ချစ်ပ်များ၏ သီးခြားလိုအပ်ချက်များအပေါ်အခြေခံ၍ ဤဇုန်များ၏ အပူချိန်ဆက်တင်များကို ချိန်ညှိပါ။ ပုံမှန်အားဖြင့် အပူချိန်များသည် feed zone မှ metering zone အထိ တဖြည်းဖြည်းမြင့်တက်လာသည်။
b. လည်ပတ်စက်၏ အပူချိန်:အရည်ပျော်နေသော polyester ကို ညှစ်ထုတ်သည့် အပေါက်ငယ်များပါရှိသော spinneret ကို သတ်မှတ်ထားသော အပူချိန်တွင် ထိန်းသိမ်းထားသင့်သည်။ ဤအပူချိန်သည် လိုချင်သော filament အချင်းနှင့် ဂုဏ်သတ္တိများကို ရရှိရန် အရေးကြီးပါသည်။ အကြံပြုထားသော spinneret အပူချိန်အတွက် စက်ပစ္စည်းထုတ်လုပ်သူ၏ လမ်းညွှန်ချက်များကို တိုင်ပင်ပါ။
မီးငြိမ်းစေခြင်း:ဖိထုတ်ပြီးနောက်၊ ဖိလမင့်များကို မာကျောစေရန်အတွက် မီးငြိမ်းသတ်သည်။ ဤလုပ်ငန်းစဉ်တွင် ဖိလမင့်များကို လေ သို့မဟုတ် ရေကဲ့သို့သော အအေးခံသည့်ကြားခံမှတစ်ဆင့် ဖြတ်သန်းခြင်း ပါဝင်သည်။ မီးငြိမ်းသတ်၏ အပူချိန်ကို ဂရုတစိုက်ထိန်းချုပ်ပြီး သင့်လျော်သော မာကျောမှုကို သေချာစေရန်နှင့် ဖိလမင့်ကပ်ခြင်း သို့မဟုတ် ပုံပျက်ခြင်းကဲ့သို့သော မလိုလားအပ်သော အကျိုးသက်ရောက်မှုများကို ကာကွယ်သင့်သည်။
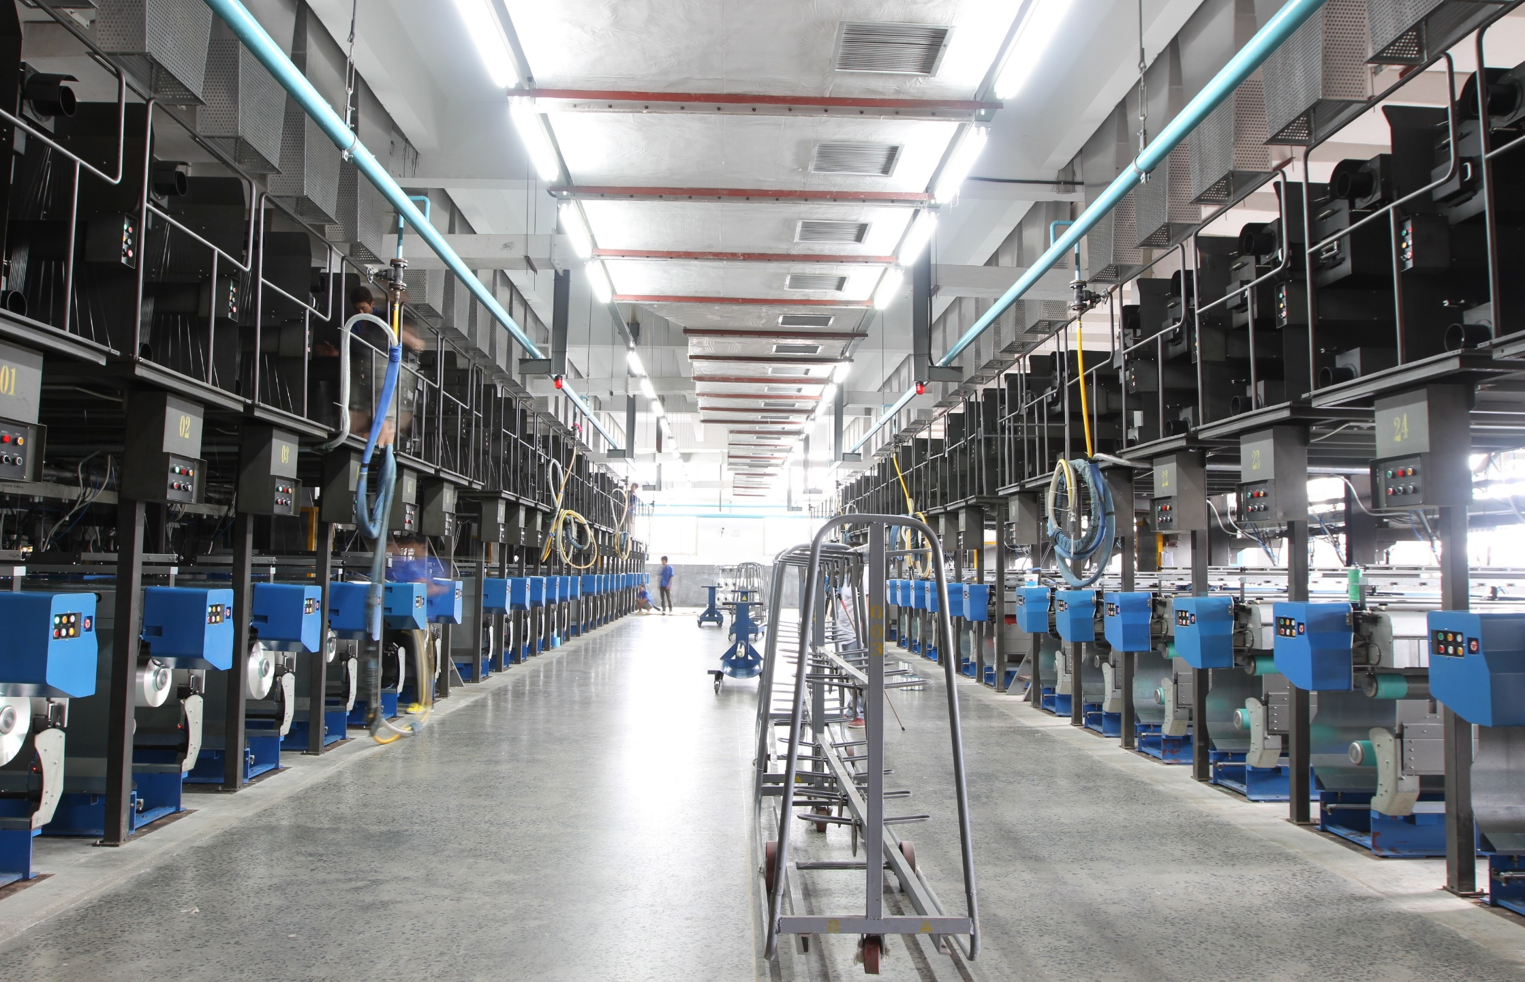
ပုံဆွဲခြင်း/ဆန့်ခြင်း: အမျှင်များကို ဆွဲခြင်း သို့မဟုတ် ဆန့်ခြင်းသည် ပိုလီမာကွင်းဆက်များကို ဦးတည်စေပြီး ချည်မျှင်သို့ လိုချင်သောဂုဏ်သတ္တိများ ပေးစွမ်းရာတွင် အရေးကြီးသော ခြေလှမ်းတစ်ခုဖြစ်သည်။ ဤလုပ်ငန်းစဉ်အတွင်း၊ လိုချင်သော ဦးတည်ချက်အဆင့်ကို ရရှိရန် အပူချိန်ကို ထိန်းချုပ်ရန် လိုအပ်သည်။ အပူချိန်မြင့်မားခြင်းသည် ဆန့်ထုတ်မှု ပိုမိုကောင်းမွန်စေရန် အထောက်အကူပြုသော်လည်း အပူချိန်လွန်ကဲခြင်းသည် အမျှင်များကို ယိုယွင်းစေနိုင်သည်။ ဆွဲခြင်းအပူချိန်သည် လုပ်ဆောင်နေသော သီးခြားပိုလီမာနှင့် ၎င်း၏ဂုဏ်သတ္တိများပေါ်တွင် မူတည်သည်။ အကောင်းဆုံးဆွဲခြင်းအပူချိန်ကို ဆုံးဖြတ်ရန် ထုတ်လုပ်သူ၏ အကြံပြုချက်များကို လိုက်နာပါ သို့မဟုတ် စမ်းသပ်မှုများကို ပြုလုပ်ပါ။
အပူပေးခြင်း-အပူပေးခြင်းသည် ဆန့်ထွက်နေသောချည်မျှင်ပေါ်တွင် အတွင်းပိုင်းဖိစီးမှုများကို သက်သာစေပြီး ၎င်း၏တည်ငြိမ်မှုကို မြှင့်တင်ရန်အတွက် အပူပေးသည့်လုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ အပူပေးသည့်အပူချိန်နှင့် ကြာချိန်သည် ချည်မျှင်၏ သီးခြားလိုအပ်ချက်များပေါ် မူတည်၍ ကွဲပြားနိုင်သည်။ ထုတ်လုပ်သူမှ ပံ့ပိုးပေးသော အကြံပြုထားသော အပူပေးသည့် ကန့်သတ်ချက်များကို လိုက်နာပါ သို့မဟုတ် အကောင်းဆုံးအခြေအနေများကို ဆုံးဖြတ်ရန် စမ်းသပ်မှုများ ပြုလုပ်ပါ။
လှည့်ပတ်ခြင်းချည်မျှင်လိမ်နေစဉ်အတွင်း ချည်မျှင်၏ပုံသဏ္ဍာန်နှင့်ဂုဏ်သတ္တိများကို ထိန်းသိမ်းရန်အတွက် ချည်မျှင်ကို ပိုမိုအအေးခံသည်။ ချည်မျှင်လိမ်ခြင်းလုပ်ငန်းစဉ်တွင် ချည်မျှင်ကို အအေးခန်းမှတစ်ဆင့် ဖြတ်သန်းခြင်း သို့မဟုတ် အေးသောလေ သို့မဟုတ် ရေဂျက်များကို အသုံးပြုခြင်းတို့ ပါဝင်နိုင်သည်။ အပူနှင့်ဆက်စပ်သောပြဿနာများ သို့မဟုတ် ချည်မျှင်ပုံပျက်ခြင်းကို ကာကွယ်ရန် ဤအဆင့်တွင် အပူချိန်ကို ထိန်းချုပ်ပါ။
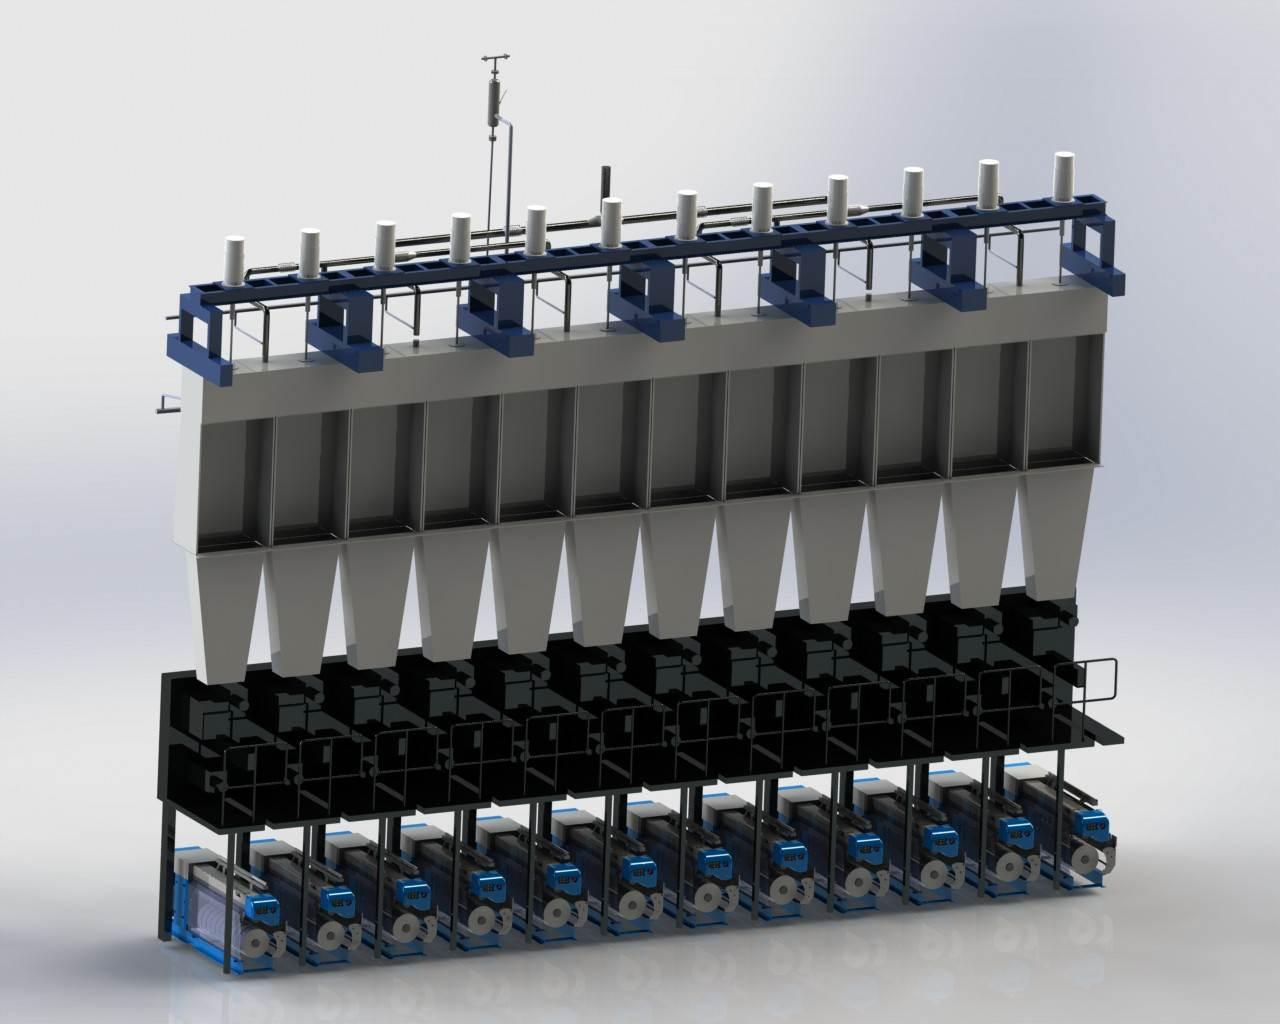
သတိပြုရန်မှာ သတ်မှတ်ထားသော အပူချိန်ထိန်းချုပ်မှု ကန့်သတ်ချက်များသည် သင်၏ POY ထုတ်လုပ်မှုလိုင်းတွင် အသုံးပြုသော စက်ပစ္စည်းများနှင့် လုပ်ငန်းစဉ်များပေါ် မူတည်၍ ကွဲပြားနိုင်သည်။ စက်ပစ္စည်းထုတ်လုပ်သူ၏ လမ်းညွှန်ချက်များကို တိုင်ပင်ဆွေးနွေးရန်၊ စမ်းသပ်မှုများ ပြုလုပ်ရန်နှင့် လိုချင်သော ချည်မျှင်ဂုဏ်သတ္တိများနှင့် အရည်အသွေးလိုအပ်ချက်များအပေါ် အခြေခံ၍ အပူချိန်ဆက်တင်များကို အကောင်းဆုံးဖြစ်အောင် လုပ်ဆောင်ရန် အရေးကြီးပါသည်။
ပို့စ်တင်ချိန်: ၂၀၂၃ ခုနှစ်၊ မေလ ၂၉ ရက်